

Hur felsöker jag problem med installation av elektrosvetskopplingar?
Nov 13, 2026
Att felsöka installationsproblem med elektrofusionsfitting är en avgörande färdighet för alla som är involverade i installation och underhåll av elektrofusionssystem. Som leverantör av elektrosvetskopplingar har jag stött på en lång rad problem under installationsprocessen. I den här bloggen kommer jag att dela med mig av några vanliga problem och ge praktiska lösningar som hjälper dig att övervinna dem.
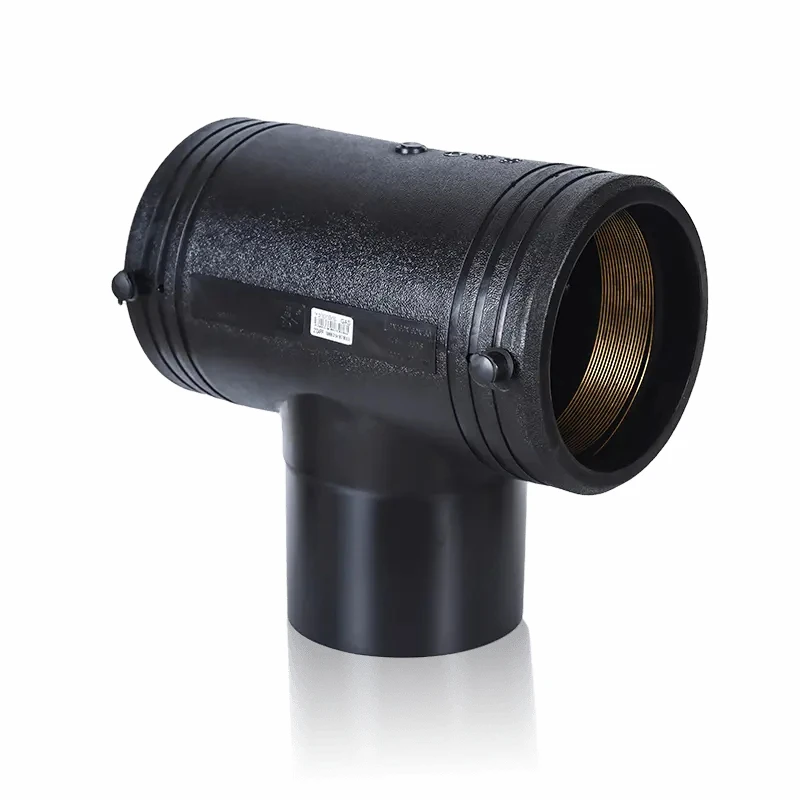

Förstå elektrofusionskopplingar
Innan du går in i felsökning är det viktigt att förstå vad elektrofusionskopplingar är och hur de fungerar. Elektrofusionskopplingar används för att sammanfoga polyetenrör (PE) i en mängd olika applikationer, inklusive gas- och vattendistributionssystem. Dessa kopplingar innehåller ett elektriskt värmeelement, som, när det aktiveras, smälter kopplingen och rörytorna, vilket skapar en stark, permanent bindning.
Vanliga installationsproblem och lösningar
1. Dålig svetskvalitet
- Symtom: En svag eller ofullständig bindning mellan kopplingen och röret, vilket kan resultera i läckor eller fel med tiden. Detta kan identifieras genom visuell inspektion, där fogen kan verka ojämn, eller genom tryckprovning, som avslöjar ett tryckfall.
- Orsaker:
- Ytförorening: Smuts, fett eller fukt på röret eller kopplingsytorna kan förhindra korrekt sammansmältning.
- Felaktiga svetsparametrar: Användning av fel spänning, ström eller svetstid kan leda till under- eller överhettning av fogen.
- Rörfel: Om röret inte är korrekt inriktat med kopplingen blir värmefördelningen ojämn, vilket resulterar i en dålig svets.
- Lösningar:
- Ytförberedelse: Rengör röret och kopplingsytorna noggrant med ett lämpligt lösningsmedel och en ren trasa. Se till att ytorna är torra före svetsning.
- Verifiera svetsparametrar: Se tillverkarens instruktioner för att säkerställa att rätt svetsparametrar används. Använd en kalibrerad svetsmaskin och dubbelkontrollera inställningarna innan svetsprocessen påbörjas.
- Röruppriktning: Använd inriktningsverktyg för att säkerställa att röret är centrerat och rakt i kopplingen. Se till att det inte finns något för stort mellanrum eller felinriktning mellan de två komponenterna.
2. Överhettning
- Symtom: Beslaget kan verka förkolnat eller deformerat, och det omgivande området kan avge en brännande lukt. Överhettning kan försvaga fogen och minska dess långsiktiga integritet.
- Orsaker:
- Överdriven svetsström eller spänning: Användning av för hög ström eller spänning kan göra att värmeelementet genererar mer värme än nödvändigt.
- Längre svetstid: Att förlänga svetstiden utöver den rekommenderade varaktigheten kan också leda till överhettning.
- Dålig värmeavledning: Om armaturen inte är ordentligt ventilerad under svetsprocessen kan värme ackumuleras, vilket orsakar överhettning.
- Lösningar:
- Justera svetsparametrar: Minska strömmen eller spänningen till de rekommenderade nivåerna och se till att svetstiden ligger inom det specificerade intervallet.
- Förbättra ventilationen: Sörj för tillräcklig ventilation runt kopplingen under svetsningsprocessen så att värmen kan avledas. Du kan använda fläktar eller öppna arbetsområdet för att förbättra luftcirkulationen.
3. Överdriven smältning eller "Cold Pull"
- Symtom: Den smälta plasten kan rinna ut ur fogområdet och skapa ett ojämnt utseende. I fallet med ett "kallt drag" kan fogen separera något efter svetsprocessen på grund av sammandragningen av plasten när den svalnar.
- Orsaker:
- Översmältning: Att använda en svetsström som är för hög eller en svetstid som är för lång kan orsaka överdriven smältning av plasten.
- Rörelse under kylning: Flytta röret eller kopplingen innan skarven har svalnat helt kan resultera i en "cold pull"-effekt.
- Lösningar:
- Justera svetsparametrar: Minska strömstyrkan och svetstiden för att förhindra översmältning. Se till att följa tillverkarens riktlinjer exakt.
- Tillåt korrekt kylningstid: Rör inte eller utsätt leden påfrestande förrän den har svalnat helt. Nedkylningstiden beror på armaturens storlek och den omgivande temperaturen, så se tillverkarens rekommendationer.
4. Elektriska problem
- Symtom: Svetsmaskinen kanske inte startar, eller så kan den stängas av under svetsprocessen. Värmeelementet i beslaget kanske inte värms upp ordentligt.
- Orsaker:
- Defekt svetsmaskin: Svetsmaskinen kan ha interna elektriska problem, såsom en trasig säkring, ett skadat kretskort eller en felaktig strömförsörjning.
- Lösa eller skadade anslutningar: Dåliga anslutningar mellan svetsmaskinen, strömkällan och kopplingen kan störa det elektriska flödet.
- Defekt värmeelement: Värmeelementet i beslaget kan vara skadat eller ha ett tillverkningsfel.
- Lösningar:
- Kontrollera svetsmaskinen: Inspektera svetsmaskinen för synliga tecken på skador. Testa maskinen med en multimeter för att säkerställa att den fungerar korrekt. Om det behövs, låt en kvalificerad tekniker reparera eller byta ut maskinen.
- Verifiera anslutningar: Kontrollera alla elektriska anslutningar för att säkerställa att de är täta och säkra. Byt ut skadade kablar eller kontakter.
- Inspektera beslaget: Om värmeelementet i armaturen misstänks vara defekt, byt ut armaturen mot en ny.
Specifik passning - relaterade frågor
Elektrofusionsreducerande t-shirt
DeElektrofusionsreducerande t-shirtanvänds för att ansluta rör med olika diametrar vid en T-korsning. Ett vanligt problem med denna koppling är att säkerställa korrekt sammansmältning vid sektionen med reducerad diameter. Den minskade ytan kan orsaka ojämn värmefördelning, vilket leder till en svagare bindning. För att felsöka detta, se till att rengöra den reducerade sektionen noggrant och justera svetsparametrarna något för att säkerställa att tillräcklig värme appliceras.
Electrofusion Branch Sadel
DeElectrofusion Branch Sadelanvänds för att skapa en grenkoppling på ett huvudrör. Ett vanligt problem är att få en ordentlig tätning runt sadeln. Detta kan bero på felaktig inriktning eller ytförorening. Se till att sadeln är centrerad på huvudröret och att båda ytorna är rena och torra före svetsning.
Elektrofusionsservicesadel
DeElektrofusionsservicesadelliknar grensadeln men används ofta för mindre serviceanslutningar. Problem med denna koppling kan inkludera svårigheter att komma åt svetsterminalerna och säkerställa korrekt värmeöverföring. Använd ett lämpligt verktyg för att komma åt terminalerna och följ tillverkarens instruktioner för svetsning för att säkerställa en bra vidhäftning.
Equal Tee för elektrofusion
DeEqual Tee för elektrofusionanvänds för att ansluta rör med samma diameter vid en T-korsning. Justering är avgörande för denna anpassning. Felinriktning kan leda till ojämn svetsning och en svag fog. Använd inriktningsverktyg för att säkerställa att alla tre rören är korrekt inriktade innan svetsprocessen påbörjas.
Rak sadel
DeRak sadelanvänds för att skapa en rak anslutning på ett huvudrör. Problem med denna beslag kan vara dålig vidhäftning och läckor. Se till att rengöra röret och sadelytorna noggrant och följ korrekt svetsningsprocedur för att säkerställa en stark och läckagefri anslutning.
Förebyggande åtgärder
- Utbildning och utbildning: Se till att installatörer är ordentligt utbildade i installationstekniker för elektrosmältning. Ge dem regelbundna utbildningsuppdateringar för att hålla dem informerade om de senaste bästa praxis.
- Kvalitetskontroll: Inspektera alla kopplingar och rör före installation för att säkerställa att de uppfyller de krav som krävs. Kontrollera om det finns tecken på skador eller defekter.
- Dokumentation: Håll detaljerade register över alla installationer, inklusive svetsparametrar, testresultat och eventuella problem. Denna dokumentation kan vara användbar för framtida felsöknings- och kvalitetssäkringsändamål.
Slutsats
Felsökning av installationsproblem med elektrofusionskopplingar kräver en kombination av teknisk kunskap, erfarenhet och uppmärksamhet på detaljer. Genom att förstå de vanligaste orsakerna till problem och implementera lämpliga lösningar kan du säkerställa att dina elektrofusionsinstallationer är framgångsrika och pålitliga.
Om du står inför några installationsproblem eller är intresserad av att köpa högkvalitativa elektrosvetskopplingar, uppmuntrar jag dig att kontakta oss. Vi är fast beslutna att tillhandahålla utmärkta produkter och support för att möta dina behov.
Referenser
- Tillverkarens manualer för elektrosvetskopplingar och svetsmaskiner
- Branschstandarder för elektrofusionsinstallationer, såsom ISO 21307
- Tekniska dokument om elektrofusionssammanfogningsteknik